
میٹا وضاحت:انڈسٹریل آپریٹرز کے لیے جو انتہائی زیادہ درجہ حرارت والے مولڈنگ کے ماحول میں پاؤں کے سامان کی خریداری کرتے ہیں، مواد کی کارکردگی اور مینوفیکچرنگ کے توازن کو سمجھنا بندش کے اوقات کو کم کرنے اور کارکنوں کی حفاظت کو بہتر بنانے کے لیے انتہائی ضروری ہے۔ یہ گائیڈ بوٹ کے انتخاب، مواد کی پائیداری، اور عمل کی مناسبیت کے لیے اہم پہلوؤں کو واضح کرتا ہے۔ پیشہ ور رین بوٹ مینوفیکچرر۔
کلیدی الفاظ:ایکریلونائٹرل-بیوٹاڈین-سٹائرن، اعلیٰ درجہ حرارت کی صنعتی مولڈنگ، بارش کے جوتے کا مواد، پیشہ ورانہ فٹ ویئر، ربڑ کی مرکب سازی، وولکنائزیشن کا عمل، لُغزش کے خلاف مزاحمت
1. بنیادی مسئلہ کا تجزیہ
1.1 مسئلے کی عام وجوہات
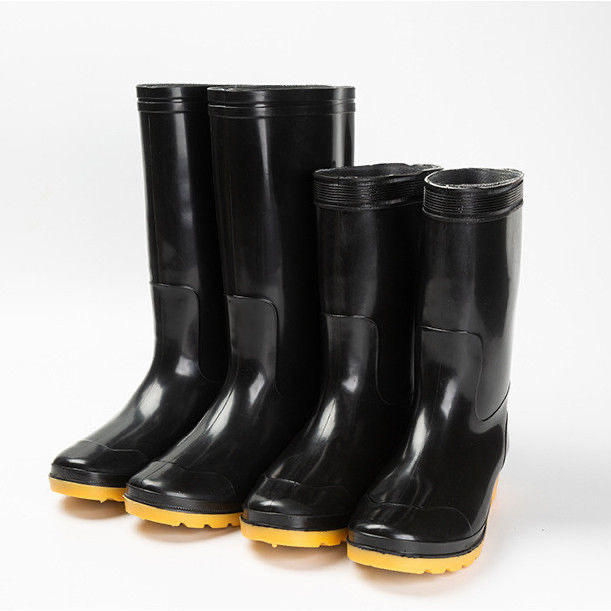
مسلسل اعلیٰ درجہ حرارت والے صنعتی مولڈنگ کے ماحول میں کام کرنے والے مزدور اکثر جوتے سے متعلق مسائل کا سامنا کرتے ہیں، جو کام کے عمل کو متاثر کرتے ہیں اور آرام کو بھی خطرے میں ڈالتے ہیں۔ ان میں سب سے عام مسائل میں طویل عرصے تک گرمی کے نتیجے میں مواد کی قبل از وقت خرابی، سیم کا پھٹ جانا جس سے نمی داخل ہونے کا امکان بڑھ جاتا ہے، آؤٹ سور کا نرم ہو جانا جس سے گرم یا گیلی ورکشاپ کی فرش پر پھسلن کے خلاف مزاحمت کم ہو جاتی ہے، اور لائنر کی خرابی شامل ہیں جو لمبی شفٹوں کے دوران چھالے پیدا کر دیتی ہے۔ ان مسائل میں سے بہت سے معاملات مصنوعات کی بنیادی خامیوں کی بجائے، انتہائی آپریٹنگ حالات کے لیے موزوں نہ ہونے والی مادی تشکیلات کی وجہ سے پیدا ہوتے ہیں۔ مثال کے طور پر، عام بارش کے جوتوں میں استعمال ہونے والے غیر خصوصی ربڑ کمپاؤنڈز 80°C سے زائد درجہ حرارت کے نتیجے میں تیزی سے خراب ہو جاتے ہیں، جس سے استعمال کے چند ہفتوں کے اندر ہی ساختی خرابی کا سامنا ہو سکتا ہے۔
1.2 متاثرہ استعمال کے منصوبے
یہ کارکردگی کے مسائل صنعتی ماحول کی وسیع رینج کو متاثر کرتے ہیں، جن میں مسلسل پلاسٹک مولڈنگ کی سہولیات بھی شامل ہیں، جہاں مزدور مستقل طور پر زیادہ درجہ حرارت پر چلنے والی انجیکشن مولڈنگ مشینوں کے قریب کام کرتے ہیں، دھات کی فاؤنڈریز جو پگھلے ہوئے اجزاء کا سامنا کرتی ہیں، فوڈ پروسیسنگ پلانٹس جنہیں بار بار نم صفائی اور حرارت کے عوامل کا سامنا کرنا پڑتا ہے، اور گرم پیداواری لائنوں والی مینوفیکچرنگ ورکشاپس شامل ہیں۔ ان حالات میں، مزدوروں کو بوٹ کی خرابی کا متحمل نہیں ہونا چاہیے، کیونکہ یہ کام کی جگہ پر حادثات، پیداواری صلاحیت کے نقصان، اور غیر منصوبہ بند سازوسامان کی معطلی کا باعث بن سکتا ہے۔ 2024 کی عالمی جوتے کی صنعت کی سرکاری رپورٹ میں بتایا گیا ہے کہ زیادہ درجہ حرارت والے ماحول میں صنعتی بوٹوں کی خرابی کا 38 فیصد براہ راست نامناسب مواد کے انتخاب اور تیاری کے عمل سے منسلک ہے۔
2. پروڈکٹ اور پراسس کا اصول
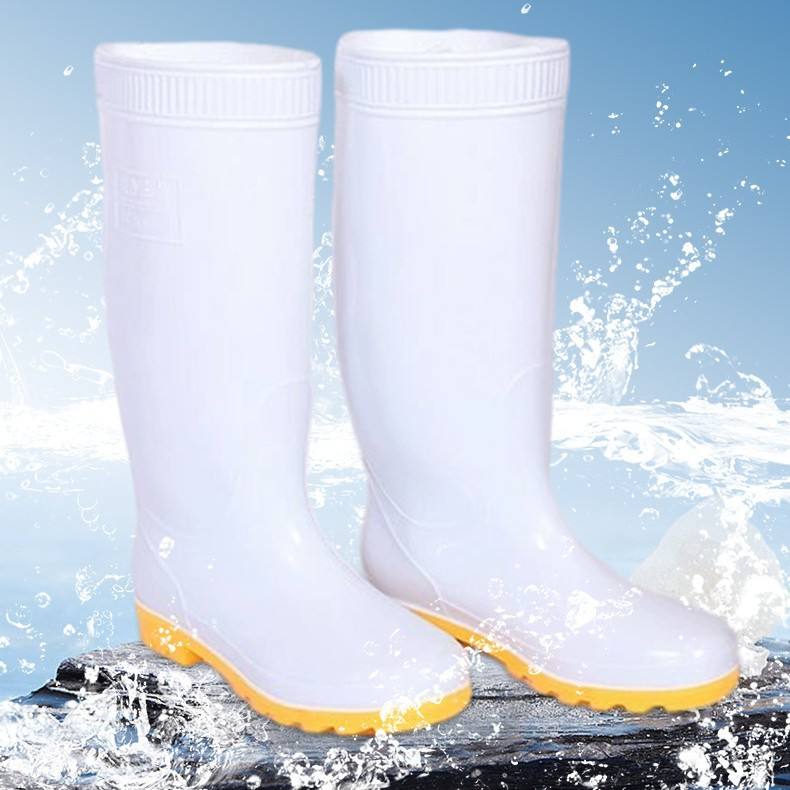
اعلیٰ درجہ حرارت کے ماحول میں بوٹ کی کارکردگی، مواد کے مرکب کی ترکیب، تیاری کے عمل اور ساختی ڈیزائن پر منحصر ہوتی ہے۔ عام بارش کے جوتے عموماً قدرتی ربڑ، پی وی سی یا ای وی اے کے مرکبات استعمال کرتے ہیں، لیکن ان مواد کی درجہ حرارت کی حدود واضح طور پر مختلف ہوتی ہیں: قدرتی ربڑ 70°C سے زائد درجہ حرارت پر کشش طاقت کھو دیتا ہے، پی وی سی 5°C سے نیچے درجہ حرارت پر پتلی ہو جاتا ہے، جبکہ ای وی اے 60°C یا اس سے زیادہ درجہ حرارت پر شکل بدل لیتا ہے۔ ایکریلونائٹر-بیوٹاڈین-سٹائرن (ABS) کا کوپولیمر، جو ایک خصوصی تھرموپلاسٹک ہے، اعلیٰ درجہ حرارت کی مزاحمت فراہم کرتا ہے؛ اس کا گلاس ٹرانزیشن درجہ حرارت تقریباً 105°C ہے، جس کی وجہ سے یہ مسلسل اعلیٰ درجہ حرارت والے مولڈنگ کے ماحول میں استعمال کے لیے موزوں ہے۔ ان بوٹوں کی تیاری کا عمل روایتی وولکنائزیشن کے بجائے صحتِ مند انجیکشن مولڈنگ کا استعمال کرتا ہے، جس سے بغیر کسی شگاف کے ہموار ساخت بنائی جاتی ہے، جو ان کمزور مقامات کو ختم کر دیتی ہے جہاں عام طور پر خرابی پیدا ہوتی ہے۔
پیشہ ور رین بوٹ مینوفیکچررز ان عملیات کو بہتر بنانے میں اہم کردار ادا کرتے ہیں، حرارتی مزاحمت، لچک اور پہننے کی مزاحمت کو متوازن رکھنے کے لیے کوپولیمر کے تناسب کو ایڈجسٹ کرتے ہیں۔ مثال کے طور پر، ABS فارمولیشنز میں اکریلونائٹرائل کی مقدار بڑھانے سے کیمیائی مزاحمت بہتر ہوتی ہے، جبکہ سٹائرن کے تناسب کو ایڈجسٹ کرکے زیادہ مقدار میں پیداوار کے دوران پراسیسنگ کی استحکام میں اضافہ کیا جاتا ہے۔ بغیر کسی شگاف کے انجکشن مولڈنگ سے پانی کے داخل ہونے کا خطرہ بھی کم ہوجاتا ہے، کیونکہ اس میں کوئی چپکی ہوئی یا سلائی کی گئی سیم نہیں ہوتی جو حرارتی دباﺅ کے تحت پھٹ سکتی ہے۔
3. عملی حل اور کارروائی کے مراحل
مسلسل اعلیٰ درجہ حرارت والی صنعتی مولڈنگ کے لیے مناسب بوٹ کا انتخاب، آپریٹنگ حالات، کارکنوں کی ضروریات اور کارکردگی کی ضروریات پر مبنی ایک منظم طریقہ کار کی ضرورت رکھتا ہے۔ ذیل میں بیان کردہ اقدامات عام خرابیوں سے بچنے اور طویل المدت کارکردگی کو یقینی بنانے کے لیے عملی رہنمائی فراہم کرتے ہیں۔
- قدم 1: آپریٹنگ درجہ حرارت کی حد اور مدت کی وضاحت کریں۔ تصدیق کریں کہ آپ کی سہولت کے مسلسل عمل کے درجہ حرارت، مادے کی نامزد حدود کے اندر ہیں؛ ای بی ایس پر مبنی بوٹس کو 95°C تک کے مسلسل درجہ حرارت کے لیے تجویز کیا جاتا ہے، جبکہ مختصر مدت کے لیے 110°C تک کی نمائش کی اجازت ہے۔
- قدم 2: پھسلن کے خلاف مزاحمت کی ضروریات کا جائزہ لیں۔ ورکشاپ کے فرش کی حالت کو چیک کریں: اگر فرش اکثر گیلے ہوتے ہیں یا پیداواری باقیات سے آلودہ ہوتے ہیں، تو ان EN ISO 20345:2022 کے مطابق پھسلن کے خلاف مزاحمت کے معیارات کے لیے تجربہ کیے گئے آؤٹ سوروز والے بوٹس کا انتخاب کریں، کیونکہ ABS کوپولیمر کو اعلیٰ درجہ حرارت پر گرفت برقرار رکھنے کے لیے مرکب بنایا جا سکتا ہے۔
- مرحلہ 3: لائنر اور آرام دہ خصوصیات کا جائزہ لیں۔ طویل شفٹس (8+ گھنٹے) کے لیے، ایسے بوٹز کا انتخاب کریں جن میں سانس لینے والا، حرارت کے خلاف مزاحم لائنر ہو تاکہ لائنر کی خرابی کو روکا جا سکے؛ اور گرم درجہ حرارت والے ماحول میں حرارت کو پھنسا سکنے والے موٹے نیوپرین لائنرز سے گریز کریں۔
- مرحلہ 4: ساختی استحکام کی تصدیق کریں۔ اگر بھاری سازوسامان یا تیز شے کے آس پاس کام کر رہے ہوں تو، بغیر کسی جوڑ کے تعمیر اور ٹخنوں کے علاقوں کو مضبوط بنانے کی ضرورت ہے، کیونکہ یہ خصوصیات حادثاتی تصادم اور حرارتی چکروں سے پیدا ہونے والے نقصان کے خطرے کو کم کرتی ہیں۔
- مرحلہ 5: بوٹ کی اونچائی کو آپریشنل خطرات سے مطابقت دیں۔ جن مولڈنگ فیکٹریوں میں چھینکیں یا ملبہ موجود رہتا ہے، ان کے لیے 20 سینٹی میٹر یا اس سے زیادہ اونچائی والے شافٹ کا انتخاب کریں تاکہ ٹخنے اور نیچے کی پنڈلی کو ڈھانپا جا سکے، جس سے کام کے دوران ملبہ بوٹ کے اندر داخل نہ ہو۔
4. روزانہ کی دیکھ بھال اور احتیاطی تدابیر
مناسب دیکھ بھال سے ہائی ٹمپریچر والے صنعتی جوتے کی خدمت کی زندگی میں اضافہ ہوتا ہے اور قبل از وقت خراب ہونے کا خطرہ کم ہوجاتا ہے۔ باقاعدہ دیکھ بھال کے طریقے مواد کی خصوصیات کو برقرار رکھنے اور وقت کے ساتھ کارکردگی کو برقرار رکھنے میں مدد فراہم کرتے ہیں۔ مثال کے طور پر، ہر استعمال کے بعد جوتے کو ہلکے، پی ایچ نیوٹرل صابن سے صاف کریں تاکہ پروڈکشن کے باقیات یا آلودگی کو دور کیا جاسکے، کیونکہ شدید کیمیکل گرمی کے سامنے آنے پر ABS کوپولیمر کی گردن کو تیزی سے متاثر کرسکتے ہیں۔ اچھی طرح دھوئیں اور جوتے کو ٹھنڈی، سایہ دار جگہ پر ہوا میں خشک ہونے دیں، براہ راست سورج کی روشنی یا ہیٹر کے وینٹس سے دور رکھیں، کیونکہ 60°C سے زائد درجہ حرارت کے لیے طویل عرصہ تک کھڑا رہنا مواد کے مڑ جانے اور ٹینسل سٹرونگت کو کم کرسکتا ہے۔
کلیدی احتیاطی تدابیر میں مضبوط سالوینٹس، پیٹرول یا تیل کے ساتھ رابطہ سے گریز شامل ہے، جو وقت کے ساتھ ABS مواد کو خراب کر سکتے ہیں، اور اعلیٰ درجہ حرارت والے صنعتی کاموں کے لیے عام بارش کے بوٹ استعمال نہ کرنا چاہیے، کیونکہ یہ بوٹ مسلسل گرمی کے نمائش کا مقابلہ کرنے کے لیے تیار نہیں ہوتے۔ اگر بوٹ میں دراڑیں پڑنے، نرم ہونے یا سیم کے پھٹنے کے آثار نظر آئیں تو فوراً استعمال بند کر دیں، کیونکہ یہ مواد کی ناکامی کے ابتدائی علامات ہیں۔ طویل مدتی ذخیرہ کے لیے، بوٹ کو درجہ حرارت کنٹرول شدہ علاقے (10-25°C) میں رکھیں اور ان کے اوپر بھاری اشیاء کو نہ رکھیں، کیونکہ یہ بوٹ کی ساخت کو مستقل طور پر مُعوج کر سکتے ہیں۔
5. صنعتی معیار اور پیرامیٹر کا حوالہ
مستحکم کارکردگی کو یقینی بنانے کے لیے، اعلیٰ درجہ حرارت والے صنعتی استعمال کے لیے بنائی جانے والی بوٹس کو پاؤں کے سامان کی کارکردگی اور جانچ کے لیے طے شدہ بین الاقوامی معیارات کو پورا کرنا چاہیے۔ مندرجہ ذیل ٹیبل میں انتخاب اور تعمیل کے لیے اہم پیرامیٹرز اور سفارشات کے معیارات کا خاکہ پیش کیا گیا ہے:
پیرامیٹر تجویز کردہ حوالہ اس کی اہمیت
سکڑنے کی مزاحمت EN ISO 20344:2021 / EN ISO 20347:2022+A1:2024 جہاں قابل اطلاق ہو، گیلی یا آلودہ سطحوں پر آؤٹ سور کی گرفت کا جائزہ لینے میں مدد فراہم کرتی ہے، جو زیادہ نمی والے صنعتی ماحول میں انتہائی اہم ہے۔
پیشہ ورانہ جوتے کی ضروریات ISO 20347:2021 یا EN ISO 20347:2022+A1:2024 عام صنعتی استعمال کے لیے غیر حفاظتی پیشہ ورانہ جوتوں کے انتخاب کو سپورٹ کرتی ہے، جس میں درجہ حرارت کے خلاف مزاحمت کا تجربہ بھی شامل ہے۔
گرمی کی مزاحمت (آؤٹ سورل) ISO 20344:2021، طریقہ 5.18 درجہ حرارت میں اضافے کے ساتھ آؤٹ سورل کی کارکردگی کو جانچتا ہے، یہ یقینی بناتا ہے کہ گرفت مخصوص گرمی کی سطح تک برقرار رہتی ہے۔
کیمیائی حفاظتی جوتے EN 13832-3:2018 جہاں طویل مدت تک کیمیائی رابطے کا دعویٰ کیا جاتا ہے۔ کیمیائی خرابی کے جائزے کے لیے مفید، خاص طور پر اگر آپ ریزین یا مولڈنگ کے عمل میں استعمال ہونے والی پروڈکشن کیمیکلز کے ساتھ کام کر رہے ہیں۔
ISO 20347:2021 کے مطابق، زیادہ درجہ حرارت کے استعمال کے لیے پیشہ ورانہ جوتے کو 90°C کے درجہ حرارت کے ساتھ 24 گھنٹے تک رہنے کے بعد بھی حد سے کم سائز کی تبدیلی کا مظاہرہ کرنا چاہیے، جو مسلسل مولڈنگ کے ماحول کے لیے اہم کارکردگی کا تقاضا ہے۔ SGS کی جانب سے کیے گئے تیسرے فریق کے جانچ کے نتائج (2024) سے ظاہر ہوا ہے کہ ABS پر مبنی بوٹز اس معیار کو پورا کرتے ہیں، جبکہ عام قدرتی ربڑ کے بوٹز اکثر اسی شرائط کے تحت 15% یا اس سے زیادہ سائز کی تبدیلی کا شکار ہوجاتے ہیں، جس سے فٹ کے مسائل پیدا ہوتے ہیں اور کارکردگی میں کمی آجاتی ہے۔
6. عام صارفین کے اکثر پوچھے جانے والے سوالات
س: ABS پر مبنی بوٹس مسلسل اعلیٰ درجہ حرارت کے صنعتی استعمال میں کتنی دیر تک چلتے ہیں؟
ج: خدمت کی زندگی، کام کرنے کی حالات، استعمال کی فریکوئنسی اور دیکھ بھال پر منحصر ہوتی ہے۔ مناسب انتخاب (مطابقت رکھنے والے درجہ حرارت کی حد) اور باقاعدہ دیکھ بھال کے ساتھ، ABS پر مبنی بوٹس مسلسل مولڈنگ کے ماحول میں 12 سے 18 ماہ تک برقرار رہ سکتے ہیں، جبکہ عام بارش کے جوتے صرف 3 سے 6 ماہ تک ہی برقرار رہتے ہیں۔ پروفیشنل رین بوٹ مینوفیکچرر نوٹ کرتا ہے کہ درست سائز کا انتخاب اور سخت کیمیکلز سے گریز کرنے سے اس کی زندگی میں 40% تک اضافہ ہو سکتا ہے۔
س: کیا میں اعلیٰ درجہ حرارت والے مولڈنگ کے کاموں کے لیے عام بارش کے جوتے استعمال کر سکتا ہوں؟
ج: معیاری بارش کے جوتے مسلسل اعلیٰ درجہ حرارت پر کام کرنے کے لیے تجویز نہیں کیے جاتے۔ زیادہ تر معیاری ربڑ کے مرکبات 70°C سے اوپر پگھلنے لگتے ہیں، جس سے وہ نرم ہو جاتے ہیں، کریک پڑ جاتے ہیں اور پھسلن کی مزاحمت ختم ہو جاتی ہے۔ خصوصی ABS یا گرمی مزاحم کوپولیمر جوتے مسلسل صنعتی عمل کی درجہ حرارت کی ضروریات کو پورا کرنے کے لیے تیار کیے جاتے ہیں۔
س: اعلیٰ درجہ حرارت کے ماحول میں جوتے کی پہننے کی صورت حال کا جائزہ لیتے وقت مجھے کن چیزوں کو دیکھنا چاہیے؟
ج: خرابی کے ابتدائی علامات کی جانچ کریں: آؤٹ سور کا نرم ہونا یا رنگت میں تبدیلی، سیم کا پھٹنا، لائنر کا بگڑنا یا مواد میں دراڑ۔ اگر ان میں سے کوئی علامت ظاہر ہو تو فوری طور پر استعمال بند کر دیں، کیونکہ یہ بنیادی ساختی استحکام میں کمی کی نشاندہی کرتے ہیں جو حادثات کا باعث بن سکتی ہے۔
س: کیمیائی مواد سے بھرپور مولڈنگ کے ماحول میں استعمال ہونے والے بوٹس کو کیسے صاف کروں؟
ج: بیرونی اور اندرونی لائنرز کو صاف کرنے کے لیے ہلکا، پی ایچ نیوٹرل صابن اور گرم پانی استعمال کریں۔ شدید محلول، بلیچ یا پریشر واشنگ سے گریز کریں، کیونکہ یہ ایبی ایس میٹریل کو نقصان پہنچا سکتے ہیں۔ پختہ جمع شدہ مادہ کے لیے نرم بالوں والی برش کا استعمال کریں اور تمام صفائی کے ایجنٹس کو دور کرنے کے لیے اچھی طرح دھو لیں۔
نتیجہ
مسلسل اعلیٰ درجہ حرارت والی صنعتی مولڈنگ کے لیے مناسب بوٹ کا انتخاب، مواد کی کارکردگی، تیاری کے عمل اور آپریشنل ضروریات کو سمجھنے کی ضرورت رکھتا ہے۔ ABS کوپولیمر، پیچیدہ ماحول کے لیے بہتر گرمی مزاحمت اور ساختی استحکام کے ساتھ، عام ربڑ کمپاؤنڈز کے مقابلے میں نمایاں فوائد فراہم کرتا ہے۔ انتخاب کے عملی اقدامات، باقاعدہ دیکھ بھال اور صنعتی معیارات کی پابندی پر عمل کرکے، آپریٹرز بوٹ کی خرابی کی شرح کو کم کرکے کام کے مقام کی حفاظت کو بہتر بناسکتے ہیں۔ پیشہ ورانہ بارش کے بوٹ بنانے والے ادارے، صنعتی استعمال کے لیے کارکردگی، پائیداری اور کارکنوں کے آرام کے درمیان متوازن انداز میں مخصوص حل فراہم کرنے میں کلیدی کردار ادا کرتے ہیں۔
حوالہ جات
- ISO 20347:2021، پیشہ ورانہ فٹ ویئر – ضروریات اور جانچ کے طریقہ کار
- ISO 20344:2021، پاؤں کے جوتے – عام تجرباتی حالات کے لیے جانچ کے طریقہ کار
- EN ISO 20347:2022+A1:2024، ذاتی حفاظتی سامان – ملازمین کے پاؤں کے لیے جوتے
- عالمی جوتے کی صنعت کی سرکاری رپورٹ 2024، صنعتی جوتوں کی کارکردگی کے رجحانات
- ایس جی ایس تیسری پارٹی کے جانچ کے ڈیٹا، 2024، صنعتی استعمال کے لیے اے بی ایس کوپولیمر بوٹس کی حرارت مزاحمت