
انجیکشن مولڈنگ کے لیے TPE کا انتخاب کیسے کریں: اہم عوامل، مواد کا انتخاب اور پراسیسنگ کے اعتبارات
میری آخری پوسٹ میں، میں نے گزرا تھاTPE درحقیقت کیا ہےہے اورکیوں یہ پلاسٹک کی طرح پگھلتا اور دوبارہ شکل اختیار کرتا ہےربڑ کی طرح ٹھیک ہونے کی بجائے۔ اس سوال نے یہ تو بتا دیا ہے کہ TPE کیا ہے۔ لیکن جب کسی پارٹ کو اصل مولڈ، اصل لائن اور اصل ڈیڈلائن پر گزارنا پڑتا ہے تو درست گریڈ کیسے منتخب کیا جائے، اس کا جواب نہیں دیا۔
انجیکشن مولڈنگ کے لیے TPE کا انتخاب مادے کی ڈیٹا شیٹ سے نہیں بلکہ پارٹ کے کام سے شروع ہوتا ہے۔ سختی، فلو اور حرارتی رویے کو مولڈ، سائیکل اور سروس کی صورتحال کے مطابق مطابقت دیں۔ اس مطابقت کو درست طریقے سے حاصل کریں تو پارٹ مستقل، مضبوط اور اگلے مرحلے کے لیے تیار ہو جاتا ہے۔
وہ ایک خیال، یعنی کام کے مطابق مواد کا انتخاب، نیچے بیان کردہ ہر انتخاب کے پیچھے موجود ہے۔ یہی وجہ ہے کہ دو ایسی مصنوعات جو "ایک ہی" TPE گریڈ سے تیار کی گئی ہیں، مولڈ سے باہر آتے ہی کتنی مختلف کارکردگی کا مظاہرہ کرتی ہیں۔
ٹی پی ای کو انجیکشن مولڈنگ کے استعمالات کے لیے ترجیحی مواد کیوں سمجھا جاتا ہے؟
ایک سخت پلاسٹک کا حصہ بار بار موڑنے سے ٹوٹ جاتا ہے۔ ایک ٹھوس ربڑ کے حصے کو الگ سے ٹھوس بنانے کا مرحلہ درکار ہوتا ہے اور اسے صرف دوبارہ پیسنے سے نہیں بنایا جا سکتا۔ ان میں سے کوئی بھی میری کام کی میز پر موجود ہر ڈیزائن کے لیے موزوں نہیں ہے۔
انجیکشن مولڈنگ کے لیے TPE کو ترجیح دی جاتی ہے کیونکہ یہ عام تھرموپلاسٹک سازوسامان پر چلتا ہے، وولکنائزیشن کا مرحلہ نظرانداز کرتا ہے، اور ایک ہی سائیکل میں نرم TPE کو سخت پلاسٹک کے ساتھ براہ راست جوڑنے کی اجازت دیتا ہے۔ اس سے سائیکل کا وقت کم ہوتا ہے، ثانوی اسمبلنگ کی لاگت کم ہوتی ہے، اور خراب شدہ مال کو ڈبے کی بجائے عمل کے اندر واپس بھیجا جا سکتا ہے۔
زیادہ تر پلاسٹک کارخانے پہلے سے ہی انجیکشن مولڈنگ کا سامان رکھتے ہیں۔ ایک ایسا TPE گریڈ جو اسی سامان پر چلتا ہے، علیحدہ ربڑ پریس یا کیورنگ اوون کی ضرورت کو ختم کر دیتا ہے۔ٹو شاٹ مولڈنگیہ ایک چھوٹے سے سائیکل میں، دکان کو ایک سخت ہینڈل پر نرم TPE گرپ کو جوڑنے کی اجازت دیتا ہے، بجائے اس کے کہ بعد میں دو حصوں کو ہاتھ سے جوڑا جائے۔ یہ ایک بڑی وجہ ہے کہ آٹوموٹیو انٹیریئر ٹیمیں سیلز اور گرپس پر TPE کا استعمال کرتی ہیں: کم حصے، کم فاسٹنرز، اور کسی حصے کے خراب ہونے کے لیے کم جگہ۔ ری پروسیسنگ بھی اہم ہے۔ اگر گریڈ اور عمل اس کی اجازت دیں تو، رنرز اور مسترد شدہ حصے اکثر ہاپر میں واپس جا سکتے ہیں، جس سے فی حصے کی مادی لاگت کم ہو جاتی ہے۔ یوداہانگ میں، یہ عام طور پر وہ پہلا سوال ہوتا ہے جو میں کسی صارف سے پوچھتا ہوں: کیا آپ کے ڈیزائن کو واقعی دو الگ الگ حصوں کی ضرورت ہے، یا کیا TPE آپ کو اسے ایک ہی حصے کے طور پر مولڈ کرنے کی اجازت دیتا ہے؟
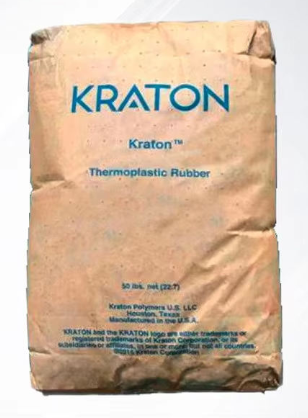
انجیکشن مولڈنگ کے لیے TPE پیلیٹس کا انتخاب کرتے وقت آپ کن خصوصیات کو مد نظر رکھیں؟
صرف سختی سے آپ کو اس بات کا تقریباً کوئی اندازہ نہیں ہوتا کہ ایک TPE پیلٹ آپ کے مولڈ کے اندر جانے کے بعد کس طرح سلوک کرے گا۔
TPE پیلٹس کا انتخاب کرتے وقت، سختی، پگھلنے کی شرح، کشش اور پھٹنے کی طاقت، کمپریشن سیٹ، اور آپ کے سب سٹریٹ کے ساتھ بانڈنگ کی مطابقت کو چیک کریں۔ ہر خصوصیت ایک مختلف فیلیئر موڈ سے منسلک ہوتی ہے، لہذا کسی بھی خصوصیت کو نظر انداز کرنے سے عام طور پر بعد میں وارنٹی کا دعویٰ سامنے آتا ہے، نہ کہ لیبارٹری کا کوئی نتیجہ۔
میں ان خصوصیات کو تین زمروں میں تقسیم کرتا ہوں: احساس، روانی، اور مطابقت۔ احساس سختی اور لچک کو شامل کرتا ہے، جو فیصلہ کرتا ہے کہ پارٹ ہاتھ میں یا سیل کے نیچے کس طرح سلوک کرتا ہے۔ روانی شامل کرتا ہےپگھلنے کی شرحاور چپکاو، جو فیصلہ کرتے ہیں کہ کیا پیلٹ ایک پتلی دیوار یا لمبی رنر کو بغیر کسی مختصر شاٹ کے بھرتا ہے۔ فٹ کورز کی بانڈنگ، کیمیائی مزاحمت، اورکمپریشن سیٹ، جو یہ فیصلہ کرتے ہیں کہ کیا وہ پارٹ میدان میں کئی ماہ گزارنے کے بعد بھی کام کر رہا ہے، نہ صرف مولڈ سے نکلنے کے بعد۔ یہاں یہ بتایا گیا ہے کہ میں عام طور پر ایک کسٹمر کے لیے اسے کس طرح تقسیم کرتا ہوں:
| جائیداد | یہ آپ کو کیا بتاتا ہے | یہ کیوں اہم ہے |
|---|---|---|
| سختی (شور اے/ڈی) | نرمی اور گرفت کا احساس | میچز ارگونومکس اور سیلنگ پریشر کے مطابق ہیں |
| پگھلنے کی شرح | یہ کتنا آسانی سے مولڈ بھرتا ہے | مختصر شاٹس اور ویلڈ لائنز کو روکتا ہے |
| کمپریشن سیٹ | مستحکم بوجھ کے بعد بحالی | وقت کے ساتھ سیلز اور گاسکٹس کو مضبوط رکھتا ہے |
| بندنگ مطابقت | سخت مادے کی سطح سے چھوٹنے کی صلاحیت | یہ فیصلہ کرتا ہے کہ آیا اوورمولڈنگ واقعی محفوظ ہے یا نہیں |
ٹی پی ای انجیکشن مولڈنگ کا عمل مصنوعات کے معیار پر کس طرح اثر ڈالتا ہے؟
دو دکانیں ایک ہی TPE گریڈ کو چلا سکتی ہیں، لیکن پھر بھی دو بالکل مختلف حصے حاصل کر سکتی ہیں۔
انجیکشن مولڈنگ کا عمل پگھلے ہوئے مواد کے درجہ حرارت، انجیکشن کی رفتار، پیکنگ کے دباؤ اور ٹھنڈک کے وقت کے ذریعے TPE کی مصنوعات کے معیار پر اثر ڈالتا ہے۔ اگر ان میں غلطی ہو جائے تو، یہاں تک کہ اچھی طرح سے منتخب کردہ TPE گریڈ بھی کرکرا ہو سکتا ہے، ڈوب سکتا ہے یا گیٹ کے مقام پر تقسیم ہو سکتا ہے۔
میلٹ کا درجہ حرارت جو بہت کم ہو تو مادہ کافی حد تک پلاسٹکائز نہیں ہوتا، جس سے وہ اچھی طرح نہیں بھرتا اور سطح پر فلو لائنز نظر آتی ہیں۔ اگر یہ زیادہ ہو تو مادہ خراب ہو سکتا ہے، جس سے ٹارسٹrength اس مقام پر کمزور ہو جاتی ہے جہاں پرزہ کو اس کی سب سے زیادہ ضرورت ہوتی ہے۔ انجیکشن کی رفتار میلٹ کے فرنٹ کے کیولٹی کو بھرنے کے عمل کو متاثر کرتی ہے؛ اگر یہ بہت تیز ہو تو ہوا پھنس سکتی ہے اور وینٹس کے قریب برن مارکس چھوڑ سکتی ہے۔ پیکنگ پریشر اور پیکنگ ٹائم پرزہ کے ٹھنڈا ہونے کے بعد سنک مارکس اور ڈائمنشنل اسٹیبلٹی کو کنٹرول کرتے ہیں۔ کولنگ کا وقت اکثر دکانوں کی جانب سے سائیکل ٹائم کو تیز کرنے کے لیے پہلی چیز ہوتی ہے، لیکن اگر پرزہ بہت جلد نکال لیا جائے تو وہ مولڈ سے باہر آنے کے بعد بھی مڑ سکتا ہے۔ میں مولڈ اور پراسیس کو مادہ کے فیصلے کا حصہ سمجھتا ہوں، نہ کہ اس کے بعد ہونے والے الگ مرحلے کے طور پر۔ ایک بہترین TPE گریڈ کا استعمال اگر غیرمناسب پراسیس پر کیا جائے تو بھی آپ کو ایک خراب پرزہ ملے گا۔
عام TPE انجیکشن مولڈنگ کے مسائل کیا ہیں اور ان کا حل کیسے کیا جا سکتا ہے؟
تقریباً ہر TPE پروڈکشن لائن پر کسی نہ کسی مرحلے پر مختصر شاٹس، فلش اور سنک مارکس دکھائی دیتے ہیں۔
عامTPE انجیکشن مولڈنگمسائل میں کم شاٹس، فلش، سنک مارکس اور اوورمولڈ پارٹس پر ناقص بانڈنگ شامل ہیں۔ ان میں سے زیادہ تر کا تعلق میلٹ فلو کے عدم مطابقت، غلط مولڈ درجہ حرارت، یا ایسے سبٹریٹ کے ساتھ ہوتا ہے جس کی پہلے سے چھِپائی کے لیے کوئی جانچ نہیں کی گئی ہو۔
مختصر شاٹس کا مطلب عام طور پر یہ ہوتا ہے کہ دیوار کی موٹائی کے لیے میلٹ فلو ریٹ بہت کم ہے، یا اس جغرافیہ کے لیے انجیکشن کی رفتار اور دباؤ بہت محتاط طریقے سے ترتیب دیے گئے ہیں۔ فلیش اس بات کی نشاندہی کرتا ہے کہ مولڈ اس درجہ حرارت پر مادے کی وسکوسٹی کے لیے کافی مضبوطی سے کلیمپ نہیں کر رہا ہے۔ سنک مارکس کی وجہ کمزور پیکنگ پریشر یا ایک ایسا دیواری حصہ ہے جو یکساں طور پر ٹھنڈا ہونے کے لیے بہت موٹا ہے۔ اوورمولڈڈ پارٹس پر بانڈنگ کی ناکامی سب سے مشکل مسئلہ ہے: سب سٹریٹ کی سطحی توانائی، مولڈ کا درجہ حرارت، اور غلط TPE کی کیمسٹری کا خاندان سب ہی ایک نرم گرفت کو سخت بنیاد سے الگ ہونے کا سبب بن سکتا ہے۔ میری اپنی ٹریبل شوٹنگ میں، میں کسی بھی ایک چیز کو تنہا الزام دینے سے پہلے مادہ اور عمل کو مل کر چیک کرتا ہوں۔ زیادہ تر وقت، اس کا حل مکمل مادہ کی تبدیلی سے بھی چھوٹا ہوتا ہے۔ مولڈ کے درجہ حرارت میں تبدیلی یا پیکنگ کے وقت میں معمولی اضافہ لوگوں کی توقع سے زیادہ مسائل کو حل کر دیتا ہے۔
نتیجہ
مناسب کا انتخابٹی پی ایانجیکشن مولڈنگ کے لیے یہ کوئی اکیلی فیصلہ نہیں ہوتا۔ اس کا مطلب یہ ہے کہ پارٹ کے حقیقی کام کے مطابق، مواد کی خصوصیات، مولڈ ڈیزائن اور پروسیس سیٹنگز کو مماثل بنایا جائے، چاہے وہ لائن پر پہلی شاٹ سے لے کر میدان میں برسوں تک کام کرنے تک۔
حوالہ جات
- اوسلوالڈ، ٹی۔ اے۔، اور ترنگ، ایل۔-ایس۔ (ایڈرز)۔انجیکشن مولڈنگ ہینڈ بک، تیسری ایڈیشن۔ ہینسر پبلشرز، 2008۔
- ڈروبنی، جی۔ جی۔تھرموپلاسٹک ایلاستومرز کا ہینڈ بک، دوسرا ایڈیشن۔ السیویر، 2014۔
- ہولڈن، جی۔، کرچیلڈورف، ایچ۔ آر۔، اور کوئرک، آر۔ پی۔ (ایڈز)۔تھرموپلاسٹک ایلاستومرز، تیسری ایڈیشن۔ ہینسر پبلشرز، 2004۔
- بھومک، اے۔ کے۔، اور اسٹیفنز، ایچ۔ ایل۔ (ایڈرز)۔ایلاستومرز کا ہینڈ بک، دوسرا ایڈیشن۔ سی آر سی پریس، 2000۔
- ایس ٹی ایم انٹرنیشنل۔ASTM D395-18: ربڑ کی خصوصیات کے لیے معیاری جانچ کے طریقہ کار — کمپریشن سیٹ.
- روساتو، ڈی. وی.، اور روساتو، ایم. جی.انجیکشن مولڈنگ ہینڈ بک. سپرینگر، 2000۔