
بڑے پیمانے پر پیداوار میں SBS کا استعمال کرتے وقت سکریپ کی شرح کو کیسے کم کیا جائے؟
کچرے کی بلند شرح میںایس بی ایسبڑے پیمانے پر پیداوار کی لاگت اصلی رقم ہے۔ ہر ردی والا حصہ مادہ، وقت اور محنت کا ضیاع ہے۔ اچھی خبر یہ ہے کہ سکریپ کوئی بے ترتیب چیز نہیں ہے۔ آپ اسے کنٹرول کر سکتے ہیں۔
اسکریپ کی شرح کو کم کرنے کے لئےایس بی ایسبڑے پیمانے پر پیداوار کے لیے، آپ کو مستحکم خام مال، کنٹرول شدہ مکسچن فارمولہ اور معیاری پیداواری مراحل کی ضرورت ہوتی ہے۔ زیادہ تر خرابیاں ان علاقوں میں سے کسی ایک میں معمولی تبدیلی کی وجہ سے پیدا ہوتی ہیں۔ پہلے سب سے کمزور رکن کو تلاش کریں، پھر پورے عمل کے دوران مستقل مزاجی قائم کریں۔ [1][2]
یہ بات سادہ لگتی ہے، لیکن بہت سی فیکٹریاں ابھی بھی اس مسئلے سے نبرد آزما ہیں۔ میں آپ کو اسکریپ کی حقیقی وجوہات کو ایک قدم پر ایک قدم کرکے سمجھانا چاہتا ہوں۔ آخر تک پہنچنے تک آپ دیکھیں گے کہ زیادہ تر مینوفیکچررز کن مقامات پر کنٹرول کھو دیتے ہیں، اور اسے کیسے واپس حاصل کیا جاسکتا ہے۔
ایس بی ایس ماس پراسیسنگ کے دوران اعلی سکریپ ریٹس کا باعث بننے والے مرکزی عوامل کونسے ہیں؟
سکریپ صرف ایک بری بیچ سے نہیں آتا۔ یہ پورے عمل میں موجود چھوٹی چھوٹی مشکلات کا ایک جمع ہونے سے پیدا ہوتا ہے۔ زیادہ تر ٹیمیں اسے اس وقت تک نہیں دیکھتیں جب تک کہ آؤٹ پٹ کم نہیں ہوجاتا۔
دوران میں اعلی سکریپ کی شرحایس بی ایسبڑے پیمانے پر پراسیسنگ عام طور پر مختلف عوامل کے مجموعے سے ہوتی ہے۔ خام مال کی عدم تسلسل، مخلوط کرنے کی غیر مستحکم صورتحال، ناقص پراسیس کنٹرول، سازوسامان کی خرابی اور آپریٹر کی عادات تمام عوامل اس میں اپنا کردار ادا کرتے ہیں۔ کوئی ایک وجہ اکیلے کام نہیں کرتی۔ ان سب کا مجموعہ خرابی کی شرح کو بڑھا دیتا ہے۔ [1][2][3]
جو عوامل ایک ساتھ کام کرتے ہیں
میں اس ہفتے کو یاد کرتا ہوں جب ہماری ریجیکٹ شرح راتوں رات تقریباً تین فیصد سے بڑھ کر قریب نو فیصد ہوگئی۔ پہلے تو ہم نے رات کی شفٹ میں کام کرنے والے نئے آپریٹر کو ذمہ دار ٹھہرایا۔ لیکن جب ہم نے ریکارڈ چیک کیا تو پتہ چلا کہ ایک ہی وقت میں تین چیزیں تبدیل ہوئی تھیں۔ سپلائر نے خام مال کا تھوڑا مختلف بیچ بھیجا تھا، مکسر کی دو ماہ سے کوئی سروس نہیں ہوئی تھی، اور رات کی شفٹ نے وقت بچانے کے لیے باقاعدہ وسکوسٹی کی جانچ چھوڑ دی تھی۔ ان تینوں چیزوں میں سے کسی ایک کا الگ الگ اثر بھی اس اچانک اضافے کا سبب نہیں بن سکتا تھا۔ لیکن جب یہ تینوں ایک ساتھ ہوگئیں تو اس کا اثر ضرور ہوا۔
میرے تجربے کے مطابق، کسی ایک مرحلے میں ہونے والا معمولی تبدیلی خود بہت کم بحران کا باعث بنتا ہے۔ پریشانی تب شروع ہوتی ہے جب کئی معمولی تبدیلیاں ایک ساتھ ہوجاتی ہیں۔ تھوڑا مختلف خام مال کسی تھوڑا گرم چلنے والی مشین سے ٹکرا جاتا ہے، اور کوئی آپریٹر چیک کرنے سے چُھوٹ جاتا ہے۔ اس وقت ہی ریجیکٹ ریٹ میں اچانک اضافہ ہوتا ہے۔
جب کسی سکریپ کا مسئلہ سامنے آتا ہے تو میں پانچ شعبوں کا جائزہ لیتا ہوں۔ یہ تمام شعبے ایک دوسرے سے منسلک ہوتے ہیں، اس لیے میں انہیں کبھی الگ الگ مسائل کے طور پر نہیں دیکھتا۔
|
عنصر |
کیا غلط ہو سکتا ہے |
لائن پر نتیجہ |
|
خام مال |
بیچ سے بیچ کا تغیر |
غیر مطابقت رکھنے والا پگھلنے کا رویہ |
|
مکس کرنے کا فارمولہ |
غلط تناسب یا وقت |
کمزور یا غیر مساوی حصے |
|
پراسیسنگ کی شرائط |
درجہ حرارت یا دباؤ کا اتار چڑھاؤ |
ویپرنگ، خلا، مختصر شاٹس |
|
سازوسامان |
پہننا، ناقص دیکھ بھال |
تکراری خرابیاں |
|
آپریٹر کی مشق |
چھوٹے ہوئے مراحل، جلدی جلدی کی گئی جانچ |
ابتدائی انتباہات سے محروم رہنا |
جب میں کسی سکریپ اسپائیک کا بنیادی سبب تلاش کرتا ہوں، تو یہ تقریباً ہمیشہ اس ٹیبل کی دو یا زائد قطاروں کو بیک وقت متاثر کرتا ہے۔ یہی وجہ ہے کہ صرف ایک چیز کو درست کرنے سے عام طور پر پورا مسئلہ حل نہیں ہوتا۔
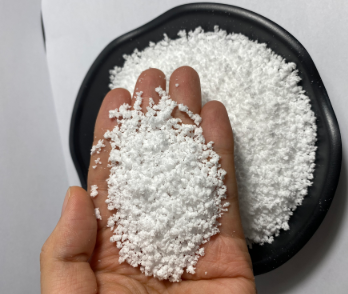
خراب SBS پارٹس کو کم کرنے کے لیے مکسنگ فارمولہ کیسے ایڈجسٹ کریں؟
ایک خراب فارمولہ ہمیشہ کاغذ پر بھی خراب نظر نہیں آتا۔ یہ اس وقت ہی اپنی کمزوری ظاہر کرتا ہے جب لائن مکمل رفتار سے چل رہی ہو۔
خراب SBS پارٹس کو کم کرنے کے لیے، صرف لیب ٹیسٹس کی بنیاد پر نہیں بلکہ حقیقی پروڈکشن ڈیٹا کی روشنی میں مکسنگ فارمولہ کو ایڈجسٹ کریں۔ تناسب، مکسنگ کے وقت یا درجہ حرارت میں معمولی تبدیلی بھی مواد کے بہاؤ کو تبدیل کر سکتی ہے۔ ان فارمولوں کو حتمی شکل دینے سے پہلے، انہیں اصل پروڈکشن کی رفتار کے تحت آزمائیں۔ [2][3]
لیب کی کامیابی لائن کی کامیابی کی ضمانت نہیں دیتی
میں مکسچر کی ہمواری پر بہت توجہ دیتا ہوں، کیونکہ بہت سے مسائل اسی جگہ سے شروع ہوتے ہیں۔ جب ایس بی ایس فارمولیشن کو سختی سے کنٹرول نہیں کیا جاتا، تو اجزاء کے تناسب یا مکسچر کے وقت میں معمولی تبدیلیاں بھی اس مواد کے طرز عمل کو تبدیل کر سکتی ہیں جب وہ پراسیسنگ کے مرحلے تک پہنچتا ہے۔
اسی لیے میں کبھی بھی فارمولہ کی ایڈجسٹمنٹ کو صرف ایک مرتبہ کا لیب کام نہیں سمجھتا۔ ایک چھوٹے سے ٹیسٹ بیچ میں بالکل درست دکھائی دینے والا فارمولہ بھی پوری پروڈکشن کی رفتار، زیادہ شیئر یا طویل رن ٹائمز کے بعد ناکام ہو سکتا ہے۔ میں ہمیشہ نئے فارمولے کی جانچ روزمرہ کی پروڈکشن کے وہی حالات میں کرتا ہوں، صرف کنٹرولڈ لیب کے ماحول میں نہیں۔
ذیل کی ٹیبل میں یہ ظاہر کیا گیا ہے کہ مکمل لائن کے استعمال کے لیے منظوری دینے سے پہلے فارمولہ تبدیلیوں کا موازنہ کس طرح کرتا ہوں۔
|
ٹیسٹ مرحلہ |
میں کیا چیک کرتا ہوں |
یہ کیوں اہم ہے |
|
لیب بیچ |
بنیادی مادی رویہ |
یہ تصدیق کرتا ہے کہ فارمولا قابل عمل ہے |
|
پائلٹ رن |
حقیقی رفتار کے تحت رویہ |
پوشیدہ بہاؤ کے مسائل کو ظاہر کرتا ہے |
|
مکمل پیداوار |
گھنٹوں کے دوران تسلسل |
طویل مدتی استحکام کی تصدیق کرتا ہے |
پائلٹ رن کو چھوڑ دینا میں جو سب سے عام غلطی دیکھتا ہوں۔ اس سے لگتا ہے کہ یہ تیز ہے، لیکن بعد میں عام طور پر زیادہ وقت کا ضیاع ہوتا ہے۔
کیا خام مال کے گریڈ کے انتخاب سے SBS مصنوعات کی ردِہ شرح متاثر ہو سکتی ہے؟
کوئی مادہ ڈیٹا شیٹ پر درست نظر آسکتا ہے لیکن ابھی بھی لائن پر مشکلات کا باعث بن سکتا ہے۔ کاغذ اور عمل کے درمیان اس فرق نے بہت سی ٹیموں کو حیران کردیا ہے۔
ہاں، خام مال کی گریڈ کا انتخاب براہ راست SBS مصنوعات کی ردِّ شدہ شرح پر اثر انداز ہو سکتا ہے۔ چھوٹے تجربات میں اچھی کارکردگی دکھانے والی گریڈ زیادہ حجم کے معاملے میں عدم استحکام کا شکار ہو سکتی ہے۔ صرف اپنی وضاحتی شیٹ کی بجائے اپنے عمل کے مطابق گریڈ کا انتخاب کرنے سے غیر ضروری تغیر و تبدل کم ہوتا ہے۔ [1][2]
پراسیس کے مطابق گریڈ کا انتخاب، صرف اسپیک کے مطابق نہیں
میرا خیال ہے کہ بڑی پیداوار میں خام مال کے معیار کا انتخاب بہت سے لوگوں کی توقع سے زیادہ اہم ہوتا ہے۔ ایک مادہ کاغذی طور پر بالکل درست لگ سکتا ہے۔ تاہم، مستقل مزاجی یا پراسیسنگ میں معمولی تبدیلی بھی پیداوار بڑھنے پر مسائل کا باعث بن سکتی ہے۔
چند سال قبل، میں ایک فیکٹری کے ساتھ کام کر رہا تھا جس نے لاگت کم کرنے کے لیے SBS کی سستی قسم پر منتقل ہو گئی۔ چھوٹے ٹرائلز میں تو یہ بہتر دکھائی دیتی تھی۔ لیکن جب انہوں نے مکمل پیداوار کا آغاز کیا تو دو ہفتوں کے اندر ہی ردی کی شرح بڑھ گئی۔ نئی قسم میں بیچ سے بیچ کے درمیان وقفے زیادہ تھے جو ڈیٹا شیٹ کے مطابق نہیں تھے۔ ردی کی شرح کی وجہ کا پتہ لگانے میں تقریباً ایک ماہ لگ گیا، کیونکہ کاغذی طور پر کچھ بھی غلط نظر نہیں آ رہا تھا۔ جب انہوں نے واپس اصل قسم پر منتقل ہوئے تو ردی کی شرح چند دنوں میں معمول پر آ گئی۔
اسی لیے میں کسی گریڈ کا انتخاب کرتے وقت صرف تکنیکی ڈیٹا شیٹس کو نہیں دیکھتا۔ میں یہ بھی دیکھتا ہوں کہ وہ گریڈ جس عمل سے گزرنا ہے، اسی عمل کے اندر کس طرح کام کرتا ہے۔ جو گریڈ تھوڑی زیادہ برداشت کی گنجائش رکھتا ہو لیکن مستقل طور پر مضبوط ہو، وہ عام طور پر بڑے پیمانے پر پیداوار میں زیادہ بہتر کارکردگی دکھاتا ہے۔ یہ بات اس گریڈ کے مقابلے میں درست ہے جس کے اعدادوشمار زیادہ سخت ہوتے ہیں لیکن استحکام کے لحاظ سے کم ثابت ہوتے ہیں۔
غیر ضروری تبدیلیوں کو کم کرنے والے مینوفیکچررز عام طور پر ایک ہی عادت رکھتے ہیں۔ وہ کاغذ پر بہترین نمبرز رکھنے والے گریڈ کا تعاقب کرنے کی بجائے، اپنے موجودہ عمل کے ساتھ قابلِ اعتماد طور پر کام کرنے والے مواد کا انتخاب کرتے ہیں۔ یہ واحد عادت پیداوار شروع ہونے سے پہلے ہی قابلِ پیشِگی فضلہ کے بڑے حصے کو روک سکتی ہے۔
لمبی مدت کی پیداوار میں SBS کے ضائع ہونے کو کم کرنے کے لیے پیداواری عمل کو کس طرح معیاری بنایا جائے؟
طویل المدتی مینوفیکچرنگ کسی بھی ایک واحد حل سے زیادہ مستقل مزاجی کو سراہتی ہے۔ اگر کوئی معیار نہ ہو تو، ہر شفٹ خاموشی سے مختلف سمت میں ڈھل سکتی ہے۔
پیداواری عمل کو معیاری بنانے سے SBS کا ضائع ہونا کم ہوجاتا ہے، کیونکہ ہر شفٹ میں پراسس کے مراحل، پیرامیٹرز اور مادی ہینڈلنگ کو یکساں رکھا جاتا ہے۔ واضح طریقہ کار اور باقاعدہ نگرانی سے وہ چھوٹی تغیرات بھی کم ہوجاتی ہیں جو وقت کے ساتھ سکریپ میں تبدیل ہوجاتی ہیں۔ معیارات کو اب بھی ایڈجسٹمنٹ کی اجازت ہونی چاہیے، لیکن ایک مستحکم آغاز کی بنیاد پر۔ [2][4][5]
دوہرائے جانے والی بنیاد کی تعمیر
طویل مدتی پیداوار کے لیے، میرا خیال ہے کہ سب سے بڑی فرصت اکثر معیاری بنیادوں پر آتی ہے۔ واضح کارکردگی کے طریقہ کار، مستحکم پراسیسنگ پیرامیٹرز، مسلسل مواد کی ہینڈلنگ اور باقاعدہ نگرانی سب قابلِ فرار پیداواری تغیرات کو کم کرنے میں مدد دیتے ہیں۔ [2][4]
معیاری بنانے کا مطلب یہ نہیں ہے کہ کسی عمل کو کبھی بھی ایڈجسٹمنٹ کی ضرورت نہیں پڑے گی۔ اس کا مطلب یہ ہے کہ ایڈجسٹمنٹ تخمینہ لگانے کی بجائے، کنٹرول شدہ اور دوبارہ دہرائے جانے والے بنیاد پر ہوتی ہے۔ جب ہر شفٹ ایک ہی طریقہ کار کی پیروی کرتی ہے، تو سکریپ کی شرح میں اچانک اضافے کی اصل وجہ کو پہچاننا بہت آسان ہوجاتا ہے، کیونکہ ایک ہی وقت میں کم متغیرات حرکت کر رہے ہوتے ہیں۔
یہاں میں غیر معیاری لائن کا معیاری لائن سے موازنہ کرتا ہوں۔
|
علاقہ |
بنا معیاری آپریشنز کے |
معیاری آپریشنز کے ساتھ |
|
ہینڈ اوور کی تبدیلی |
غیر مطابقت رکھنے والی نوٹس |
واضح، دہرائی جانے والی چیک لسٹ |
|
پیرامیٹر کی ترتیبات |
یادداشت کے ذریعے ایڈجسٹ کیا گیا |
دستاویز کردہ اور تالا لگایا گیا |
|
مواد کا ہینڈلنگ |
آپریٹر کے لحاظ سے مختلف ہوتا ہے |
تمام کے لیے طے شدہ طریقہ کار |
|
مسئلہ کی تلاش |
سبب کو الگ کرنا مشکل ہے |
آسان، کم متغیرات |
ایس بی ایس ماس پروڈکشن میں، کم سکریپ ریٹ عام طور پر مواد کو تبدیل کرنے سے نہیں بلکہ بہتر پراسس کنٹرول کی وجہ سے حاصل ہوتا ہے۔ مقصد یہ دیکھنا ہے کہ اختلاف کہاں سے شروع ہوتا ہے۔ اس سے ہمیں خام مال، فارمولیشن، پروسیسنگ اور روزمرہ کے آپریشنز کو زیادہ مؤثر طریقے سے جوڑنے میں مدد ملتی ہے۔ [1][2][4]
نتیجہ
کم SBS کچرا کی شرح صرف مادی تبدیلیوں سے نہیں بلکہ عملیاتی کنٹرول سے حاصل ہوتی ہے۔ سب سے کمزور رکن کو درست کریں، پھر پورے نظام کو معیاری بنائیں۔ یوداہانگ میں ہم روزانہ مینوفیکچررز کے ساتھ کام کرتے ہیں۔ ہم انہیں خام مال، فارمولیشن اور عملیات کو ایک مستحکم نظام میں جوڑنے میں مدد دیتے ہیں۔
حوالہ جات
[1] ہولڈن، جی۔، کرچلڈورف، ایچ۔ آر۔، اور کوئرک، آر۔ پی۔ (ایڈز)۔ تھرموفلیسٹک ایلاستومرز: بلاک کوپولیمرز کا ہینڈ بک۔ ہانسر پبلشرز۔
[2] مورٹن-جونز، ڈی۔ ایچ۔ پولیمر پراسیسنگ۔ سپرنگر سائنس اینڈ بزنس میڈیا۔
[3] وائٹ، جے ایل، اور پوٹینٹ، ایچ۔ ربر کے ساتھ انجینئرنگ: ربر کے اجزاء کی ڈیزائننگ کیسے کریں۔ ہانسر پبلشرز۔
[4] مانٹگمری، ڈی. سی. اسٹیٹسٹکل کوالٹی کنٹرول کا تعارف۔ وائیلی۔
[5] جوران، جے ایم، اور گڈفری، اے بی (ایڈرز)۔ جوران کی کوالٹی ہینڈبک۔ میک گراو-ہل۔
[6] کرک-اوتھمر انسائیکلوپیڈیا آف کیمیکل ٹیکنالوجی۔ پولیمر پراسیسنگ اور ایلاسٹومر مواد۔ وائلی۔